|
Потребление катализатора и реагентов процессом каткрекинга FCCНачальная загрузка катализатора на установку FCCВ начальный момент эксплуатации установка загружается равновесным катализатором с высокой активностью и низкой концентрацией металлов. Расход циркуляционного потока катализатора определяется скоростью выжига кокса. Объем загрузки катализатора установки Orthoflow компании KBR минимален благодаря наличию в схеме регенератора с диаметром вдвое превышающим стандартные аппараты, за счет чего:
Свежий катализаторЭксплуатационный персонал установки должен постоянно подавать в систему свежий катализатор, для возмещения его потери из-за уноса в циклоны и поддерживать активность циркуляционного потока катализатора на приемлемом уровне. Предпочтительным является катализатор, который содержит сверхстабильный Y-цеолит с редкоземельными металлами. Процессы ультрастабилизации позволяют получать цеолит с высокой устойчивостью и низкой селективностью по коксу, а редкоземельные металлы повышают активность и еще сильнее улучшают стабильность. Оптимальный уровень концентрации редкоземельных металлов определяется исходя из требуемых параметров работы:
В зависимости от необходимого уровня облагораживания кубового продукта в состав катализатора могут вводиться компоненты с активной матрицей, которые способствуют увеличение отношения отбора легкого газойля крекинга (ЛГК) к выходу крекинг-остатка. Рынок катализаторов FCC является динамично развивающимся, и постоянно презентуются продукты с улучшенными характеристиками. KBR практикует непрерывный мониторинг показателей и производительности свежих и равновесных катализаторов выпускаемых промышленностью. Свойства, требуемые для эффективного функционирования установок FCC, имеют несколько семейств катализаторов ключевых производителей. В рамках этих семейств катализаторы имеют отличия по активности, доле редкоземельных металлов и активности матрицы, что может быть использовано для подбора оптимальной рецептуры в индивидуальном случае использования. Хотя ограничить круг выбора помогают общие принципы, наилучшим способом подбора оптимальной каталитической системы является пробег на опытной установке, которая перерабатывает типовое сырьё. При низкой концентрации металлов в сырье ключевая причина снижения активности катализатора - гидротермическая деактивация при условии, что скорость подачи свежего катализатора соответствует необходимому уровню активности равновесного. Сократить потребность в свежем катализаторе можно, если выбрать компоновку с противоточной регенерацией при низкой температуре, понижающей скорость деактивации. На многие установки выполняется подача сырья с высокой концентрацией никеля и ванадия. Для таких установок контроль наличия металлов в равновесном катализаторе путем добавления свежего - основная мера защиты от загрязнения металлами и дезактивации. Требуемая скорость подачи типового свежего катализатора приведена на следующем рисунке:  Скорость добавления типичного свежего катализатора, требуемая для поддержания постоянной активности равновесного катализатора
При более высокой концентрации металлов в сырье экономически обоснованными являются дополнительные способы ограничения вредного воздействия металлов. Вредное влияние загрязнения никелем может быть ингибировано добавлением пассиваторов - висмута или сурьмы. Воздействие ванадия ослабляется использованием селективных ловушек, внедренных в катализатор либо присутсвующих в виде отдельных частиц, избирательно связывающих ванадий, не допуская его контакта с цеолитом и разрушения последнего. Кроме того, частицы катализатора с высокой концентрацией металлов могут быть избирательно удалены с установки посредством магнитной сепарации, что обеспечивает более высокую активность и меньшую долю металлов в равновесном катализаторе при фиксированной скорости подачи свежего. Модуль магнитной сепарации MagnaCatВ результате непрерывной потери катализатора, которая компенсируется постоянной подачей свежего, срок службы и активность гранул катализатора в промышленной установке FCC варьируются в широком диапазоне. На установке обращаются как недавно введенные в систему достаточно свежие и активные, так и каталитически бесполезные частицы, которые находятся на установке на протяжении многих месяцев и даже лет. Частицы, которые находятся в эксплуатации дольше всего, характеризуются наименьшей активностью и селективностью. Устрата активности и селективности катализатора - результат продолжительного пребывания в гидротермически деактивирующей среде регенератора, что сокращает удельную поверхность и кристаллическую структуру частиц цеолита. Так как в ассмортимент сырья многих установок FCC в целях повышения выработки моторных топлив из высококипящих нефтей добавляют газойли атмосферной и/или вакуумныой перегонки, катализатор также подвергается загрязнению металлами (никель, ванадий и железо). Так как наиболее застарелые гранулы катализатора дольше прочих вступают в контакт с загрязненным металлами сырьем, то содержание в них накопленных металлов, в особенности железа и никеля, будет самой высокой. Распределение накопленного железа и никеля по гранулам катализатора соотносится с распределением по длительности их эксплуатации. На следующем рисунке приведено распределение по сроку службы частиц катализатора при безупречном противоточном смешении для двух величин суточного добавления свежего катализатора.  Распределение частиц катализатора по продолжительности их работы
Повышенная магнитная способность, которую приобретают застарелые гранулы катализатора из-за высокой концентрации металлов, делает возможным отделение их от свежих, менее намагниченных частиц с использованием сепаратора MagnaCat, принципиальная схема компоновки с магнитивши роликами, лежащая в его основе приведена на следующем рисунке. 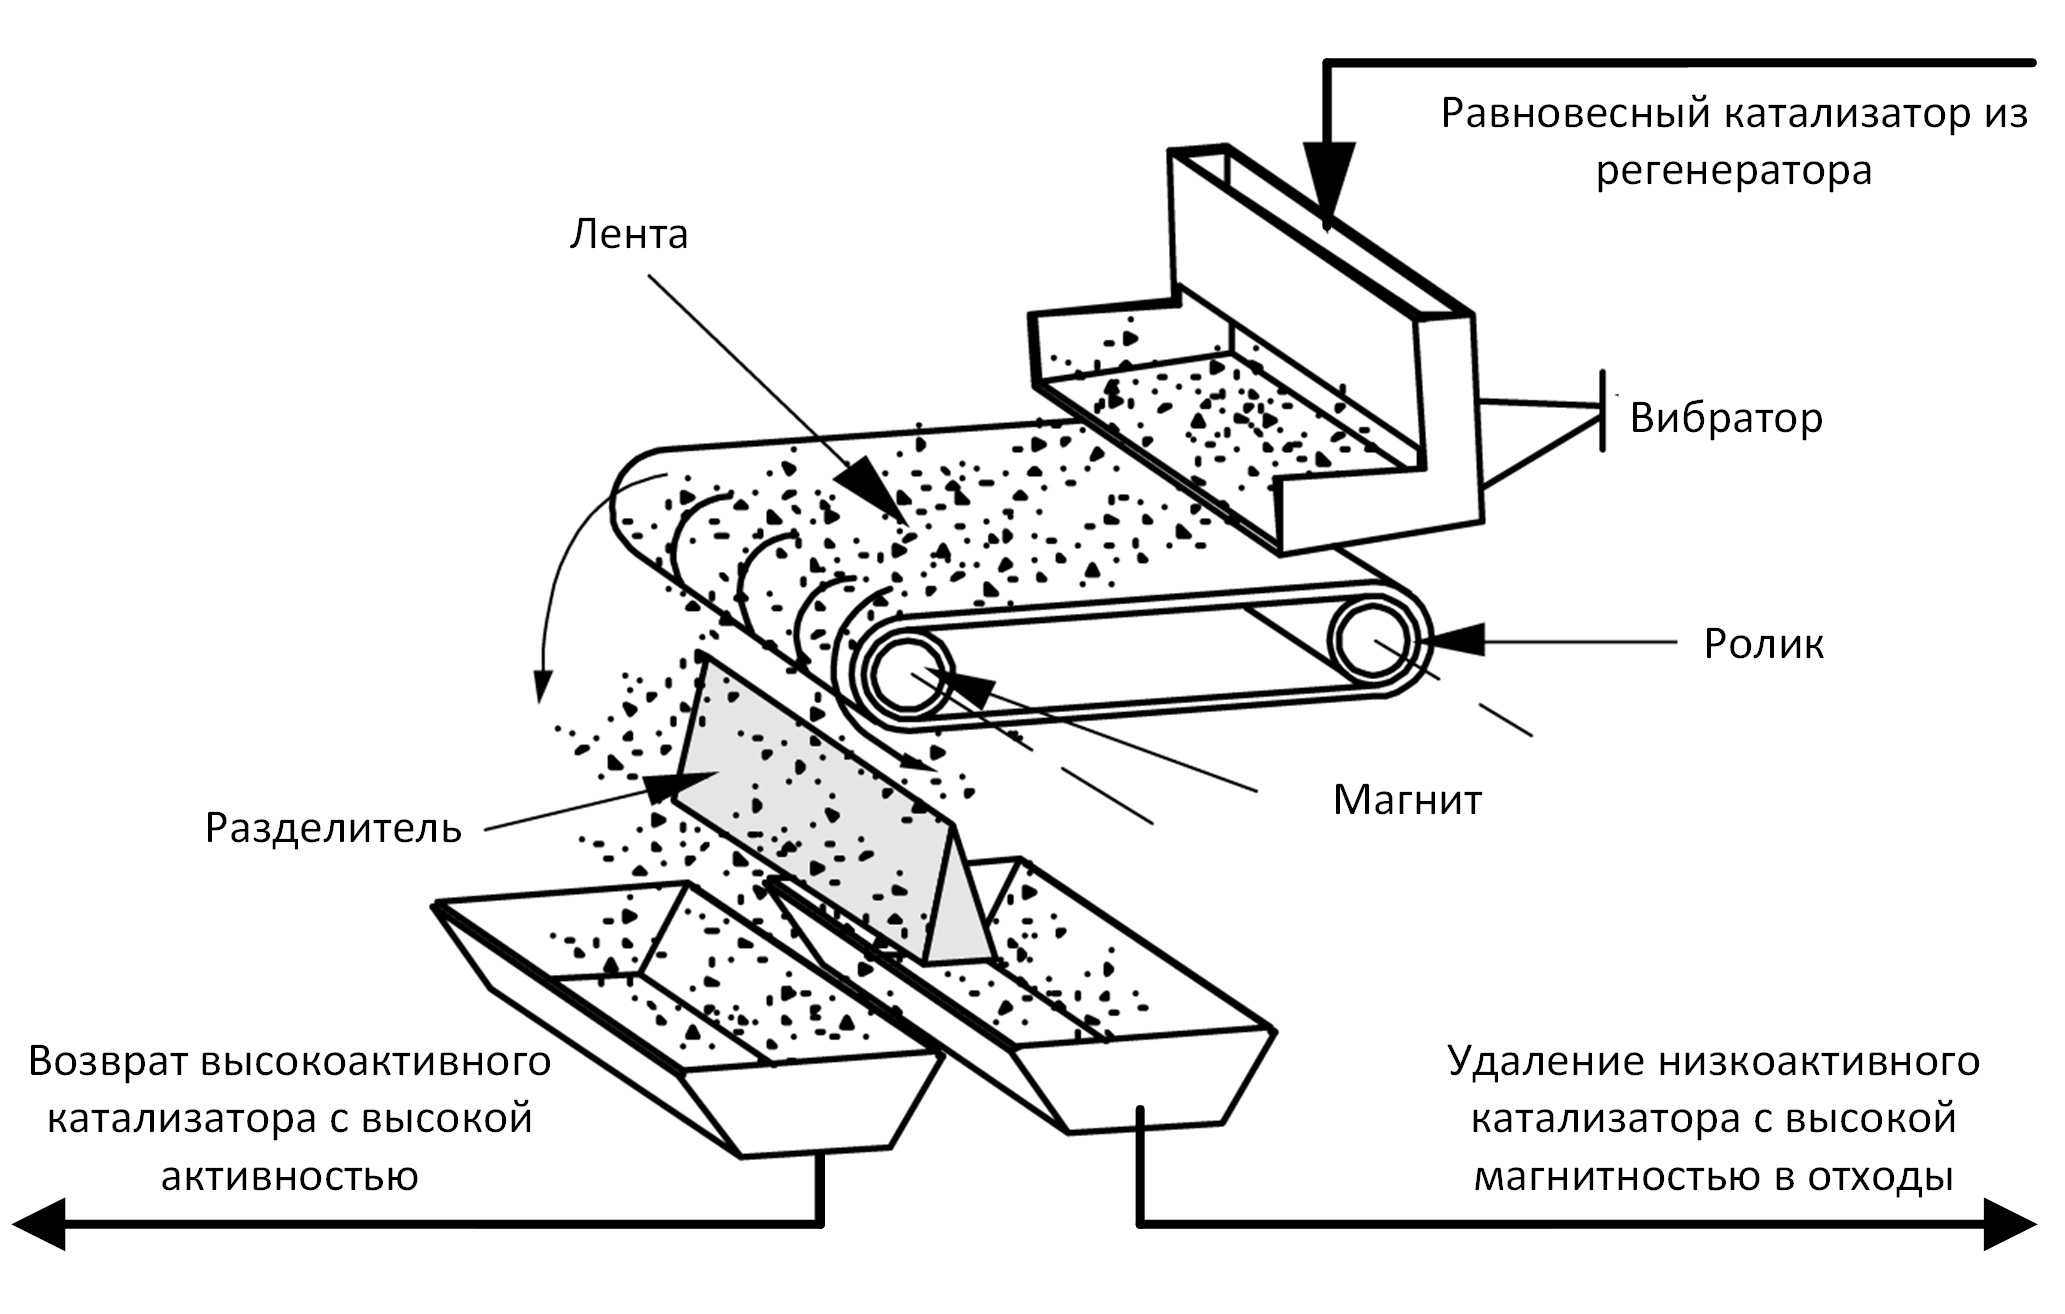 Магнитный сепаратор
Удаление отработанного катализатораРавновесный катализатор, удаляемый с установки, обычно складируется в отвалах или применяется при производстве кирпича и бетона. ПассиваторыЧтобы пассивировать никель требуются растворы, в состав которых входят сурьма или висмут, особенно если концентрация никеля в равновесном катализаторе более 2000 г/т. Пассивация уменьшает обусловленный наличием металлов выход кокса и газа, повышая отбор жидких продуктов и снижая нагрузку на компрессор. Пассивация металлов обычно понижает образование кокса на 10%, а отбор водорода - на величину от 50 до 70%. Потребность в других химреагентах
|
|

|
|

|
Copyright _copy 2014. SARybin. |