|
Насосные штанговые колонны по АНИ11ВВне РФ штанги и муфты к ним производятся по стандарту АНИ11В. В соответствии с данным стандартом насосные штанги классифицируются исключительно по показателям прочности на растяжение. Выбор материального исполнения, методов упрочнения поврехности, технологических особенностей изготовления, которые повышают надежность штанги, стандартом не регламентированы и оставлены на решение производителя. Данный фактор сильно сказывается на долговечности работы штанговой колонны, поэтому приобретая импортные штанги этому требуется уделять пристальное внимание. По показателям прочности стандартом АНИ штанги подразделяются на классы:
Обычно используются углеродисто-марганцевые стали для штанг класса С (АНИС), никелемолибденовые стали улучшенные для штанг класса К (АНИК) и хромомолибденовые стали улучшенные для штанг класса Д (АНИД). На квадрат штанги твердым штампом наносится маркировка, включающая в себя:.
Общий вид штанги по стандарту АНИ11В Размеры штанги по стандарту АНИ11В
Стандартом регламентировано производство штанг для сборки требуемой длины колонны (pony rods) длинами 2, 4, 6, 8, 10 и 12 футов (61, 122, 183, 244, 305, 366 см). Резьбы подготовленных для транспортировки штанг смазываются специальной смазкой и оснащаются заглушками и пластмассовыми колпачками. Муфты по стандарту АНИ11В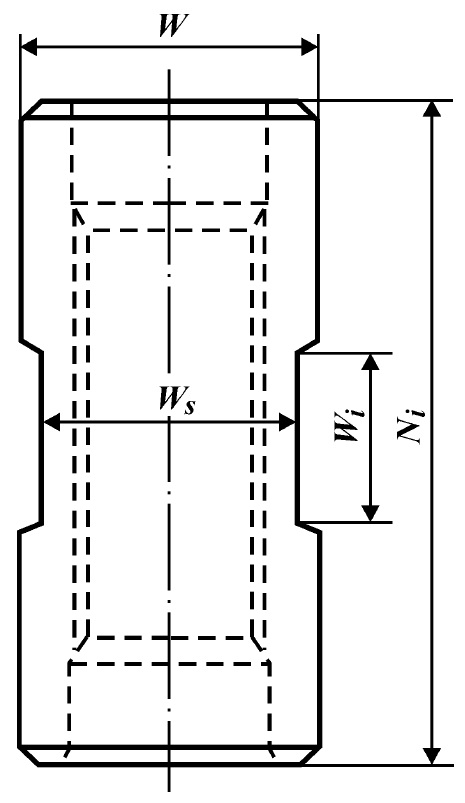 Стандартом АНИ предусмотрено производство муфт, выполняемых с лыской под трубный ключ или без таковой. Для штанг 5/8, 3/4, 7/8 и 1,0 дюйма длина муфты одна и та же - 4 дюйма (101,6 мм), ниппельная часть насосной штанги при этом удлинняется. Поэтому при нанесении смазки на резьбы внутренний объём муфты может переполниться смазкой, что затруднит сборку соединения. Поэтому чрезмерное смазывание резьбовых соединений не желательна. На срок эксплуатации штанговой колонны значительное влияние оказывает момент сборки резьбовых соединений. Показатель прочности резьбового соединения не должен быть ниже прочности тела насосной штанги. Корректно собраное резьбовое соединение должно обеспечивать на упорных торцевых поверхностях муфты и ниппеля такие напряжения сжатия, чтобы при функционировании соединения в скважине наибольшая растягивающая нагрузка в штангах была не в состоянии разжать и раскрыть соединение. При сборке резьбовой пары необходимо производить очистку и смазывание резьбу. Это сущесвтенно влияет на корректность сборки соединения, потому что из 100 % крутящего момента лишь десятая его часть расходуется на сжимающие напряжения, а остальные 90% на трение. Для правильной сборки штанговой колонны требуется использовать специальные механические ключи. Скручивание штанговой колонны вручную не обеспечивает требуемых крутящих моментов. К примеру, для штанги 7/8 дюйма требуемый крутящий момент составляет порядка 70 кг*м, или при длине рычага ключа 500 мм усилие, которое должен приложить рабочий, составит не менее 140 кг, что затруднительно при стандартных операциях. На длительную безотказную работу штанговой колонны сильно влияет технология изготовления штанги и используемые при производстве методы упрочнения поверхностей, особенно внешней поверхности тела штанги. Производство штанг без закалки поверхности может стать причиной образования микротрещин на теле штанги, которые являются концентраторами напряжений и инициаторами коррозии. Размеры муфты по стандарту АНИ11В
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

|
|

|
Copyright _copy 2014. SARybin. |